




QR kode

Produkter
Kontakt os


Fax
+86-574-87168065

E-mail

Adresse
Luotuo Industrial Area, Zhenhai District, Ningbo City, Kina


På en travl byggeplads løfter en mobilkran en præfabrikeret bjælke, mens operatøren holder lasten i højden. Bomcylinderen bevæger sig ikke, men den virker. Den holder flere tons mod tyngdekraften, og det eneste, der forhindrer lasten i at drive nedad, er det hydrauliske tryk, der er fanget inde i cylinderen. En lille utæthed ved stangtætningen eller stempeltætningen melder sig ikke med et sprængning. Det fremstår som en langsom film af olie på stangen, et gradvist tab af holdetryk eller en bom, der kryber ned et par centimeter i løbet af en time. I en kran er den langsomme lækage en alvorlig hændelse, fordi belastningen er over mennesker og udstyr. Lækageforebyggelse er derfor ikke en vedligeholdelsespræference. Det er en designprioritet, der afgør, om maskinen kan holde en last sikkert, og om operatøren kan stole på cylinderen i hele liften.
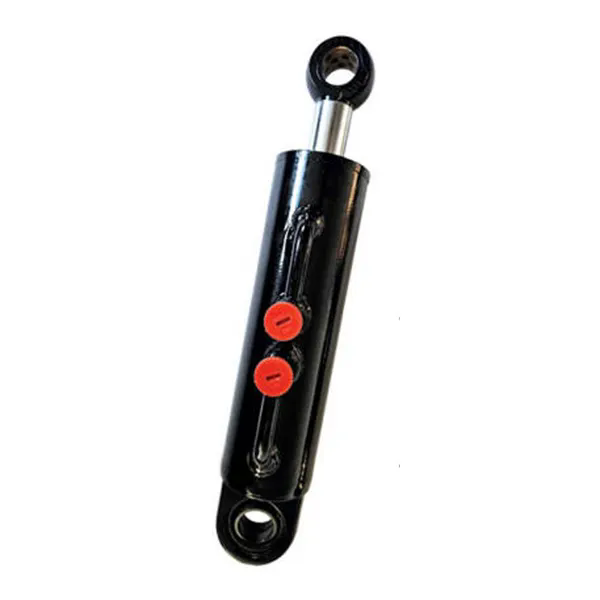
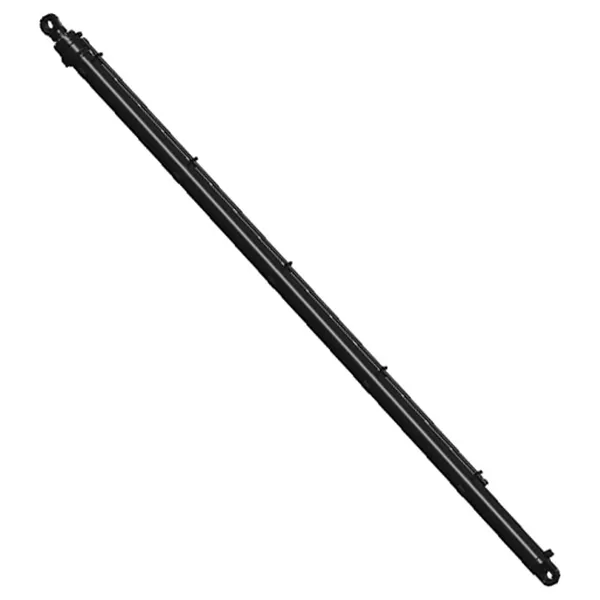
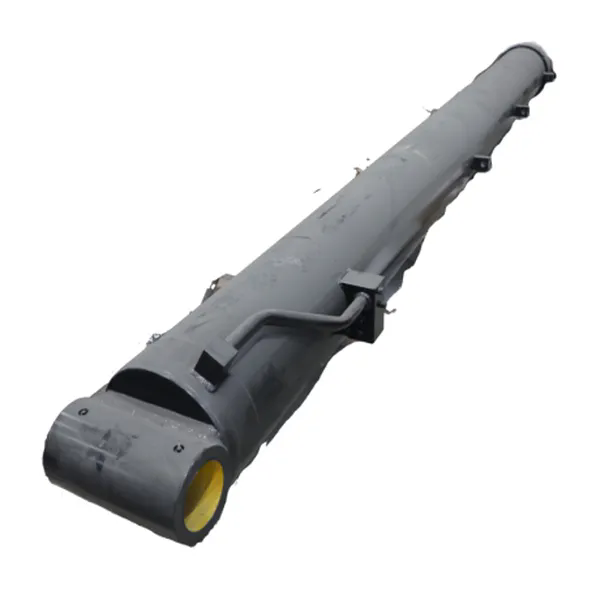
Designprioriteten er formet af driftsforholdene for en mobilkran. Cylinderen arbejder ved højt tryk, den er udsat for støv og vejr, den udsættes for vibrationer og sidebelastninger, og den skal holde position i lange perioder uden at drive. Vores fabrik hos Raydafon Technology Group Co., Begrænset designMobilkran hydrauliske cylindreomkring disse forhold, og vejledningen nedenfor forklarer, hvorfor lækageforebyggelse driver tætningssystemet, overfladefinishen, samlingsprocessen og testprogrammet. Den forklarer også, hvordan indkøbsteams kan verificere, at en cylinder holder sin forsegling i drift, ikke kun ved fabriksporten.
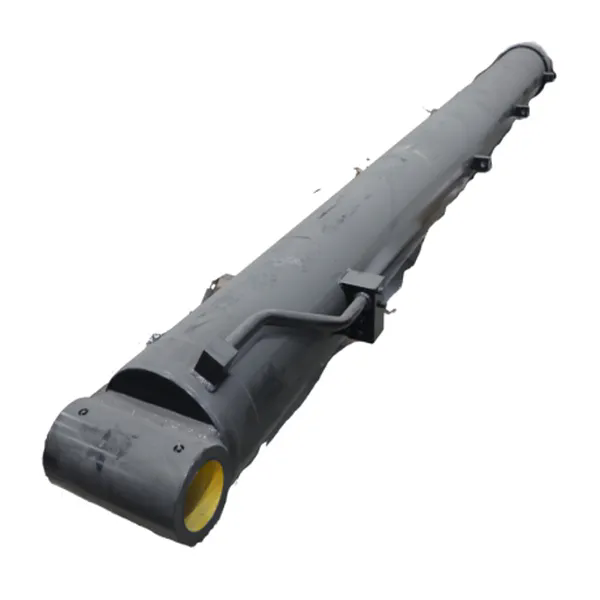
En lækage i en krancylinder begynder sjældent på det sted, hvor olie først ses. Den synlige olie er enden af en sti, der starter ved en tætningsgrænseflade, en overfladedefekt eller en gevindforbindelse. Der er fem lækageveje, der betyder noget i et mobilkranhydraulikcylinderdesign, og hver enkelt har sin egen mekanisme. Den første er stangforseglingens vej. Stangen bevæger sig ind og ud af cylinderen, og stangtætningen skal tørre stangen ren, mens den holder trykket. Støv og grus, der passerer viskeren, kan slibe tætningslæben og stangoverfladen og skabe en vej for olie. Den anden er stempeltætningsbanen. Stempeltætningen adskiller forlængelses- og tilbagetrækningskamrene, og den skal holde trykket i begge retninger. Hvis tætningen ekstruderer ind i mellemrummet under tryk, begynder lækagen ved ekstruderingspunktet. Den tredje er den statiske tætningsbane ved endedækslet og portblokken. Disse tætninger bevæger sig ikke, men de komprimeres af monteringsmomentet, og de kan tage et kompressionssæt over tid. Den fjerde er havne- og monteringsstien. Gevindforbindelsen kan løsne sig under vibrationer, og tætningen ved porten kan blive beskadiget under installationen. Den femte er cylinderrøret og stangens overfladebane. En ridse, en korrosionsgrav eller en belægningsfejl kan skabe en lækagebane, som ingen tætning kan kompensere for.
Tabellen nedenfor kortlægger disse stier til de forhold, der driver dem, og den designrespons, der forhindrer dem.
| Lækagesti | Køretilstand | Design Respons | Indkøbsbeviser |
| Stangtætning | Stangbevægelse, støv, sidebelastning | Læbetætning med støvvisker, krom eller keramisk stang | Tætningsspecifikation, stangfinishdata |
| Stempeltætning | Højtryk, ekstruderingsgab | Anti-ekstruderingsring, snæver rilletolerance | Rilledimensionsrapport, tætningsdata |
| Statisk tætning | Samlingsmoment, termisk cykling | O-ring med kontrolleret kompression, glat rille | O-ring materiale, rille finish data |
| Port og beslag | Vibration, installationsmoment | Låsefunktion, korrekt portforsegling | Portspecifikation, momentprocedure |
| Rør og stangoverflade | Slag, korrosion, slid | Belægning, kontrol af overfladefinish, beskyttelse | Belægningstykkelse, salttågerapport |
Stien, der dominerer i tjenesten, afhænger af applikationen. En kran, der arbejder i et støvet stenbrud, vil belaste stangtætningen og viskeren. En kran, der arbejder nær kysten, vil belaste stangbelægningen og de statiske tætninger. En kran, der udfører mange lastholdende operationer, vil belaste stempeltætningen og anti-ekstruderingsringen. Vores ingeniørteam gennemgår driftscyklussen og miljøet, før de vælger tætningssystemet til hvert projekt med hydrauliske cylindre med mobilkran. Vores fabrik vedligeholder tætnings- og overfladedata for hvert design, så lækagevejsanalysen dokumenteres frem for antaget. Målet er at forhindre lækagen på stien, hvor det er mest sandsynligt, at det starter, ikke at stole på en generisk forseglingspakke.
For en køber er lækagestitabellen et nyttigt gennemgangsværktøj. En leverandør, der kan forklare, hvilken vej der dominerer i den påtænkte anvendelse, er en leverandør, der har analyseret designet. En leverandør, der kun angiver et seglmærke, er en leverandør, der ikke har forbundet seglet med stien. Indkøbsteamet bør bede om tætningsspecifikationen og overfladefinishdata for stangen, røret og rillerne, fordi det er disse parametre, der bestemmer, om stierne er lukkede.
Rekonstruktionen nedenfor følger en typisk lastholdende fejl på en mobilkran. Sekvensen er ikke usædvanlig, og den viser, hvorfor en lille lækage behandles som et kritisk designproblem frem for et mindre vedligeholdelseselement.
Fejlen er ikke forårsaget af en enkelt hændelse. Det er forårsaget af en kæde af små effekter, der interagerer. Støvet, der passerer viskeren, slider på stangtætningen. Den slidte tætning lækker olie. Den utætte olie reducerer holdetrykket. Det reducerede holdetryk kompenseres af styresystemet, som hæver olietemperaturen. Jo højere temperatur fortynder olien og fremskynder lækagen. Kæden er grunden til, at forebyggelse af lækage er en designprioritet. Hvis viskeren og stangfinishen er designet til at udelukke støv, starter kæden ikke. Hvis stempeltætningen har en anti-ekstruderingsring, åbnes den anden vej ikke. Hvis stangbelægningen modstår slid, nedbrydes stangoverfladen ikke. Designprioriteten er at bryde kæden på det tidligst mulige led.
Den lastholdende konsekvens er mere alvorlig end et simpelt olietab. En krancylinder, der driver under last, kan sænke lasten uden en kommando, og operatøren når muligvis ikke at reagere. Afdriften kan også ændre lastradius, hvilket påvirker kranens stabilitet. I det værste tilfælde kan afdriften føre til et lastfald eller et væltning. Disse konsekvenser er grunden til, at designprioriteten ikke kun handler om olieindeslutning. Det handler om at kontrollere belastningen. Vores fabrik behandler den lastholdende funktion som det primære krav i de mobilkranhydraulikcylindre, vi designer, og vores test inkluderer en holdetest, der måler afdriften over en defineret periode. Vores kunder modtager holdetestdataene sammen med cylinderdokumentationen, således at den lastholdende ydeevne er verificeret, inden kranen tages i brug.
For en køber er lastholdingstesten den specifikation, der forbinder tætningsdesignet med kranens sikkerhedskasse. En leverandør, der kun leverer en statisk tryktest, er en leverandør, der har verificeret sprængstyrken, men ikke holdeadfærden. Indkøbsteamet bør anmode om afholdelsestestproceduren og acceptkriteriet og skal bekræfte, at testen udføres ved det nominelle tryk og den nominelle temperatur.
Forseglingen er ikke en enkelt ring. Det er et system af geometrier og overflader, der arbejder sammen, og lækageforebyggelsen afhænger af pasformen mellem dem. Stangtætningssystemet omfatter typisk en primær læbetætning, en buffertætning og en støvvisker. Den primære læbe holder trykket. Buffertætningen beskytter den primære læbe mod trykspidser. Støvviskeren fjerner grus fra stangen, før den når den primære læbe. Stempeltætningssystemet inkluderer en primær tætning og en anti-ekstruderingsring. Anti-ekstruderingsringen lukker mellemrummet under tryk og forhindrer tætningen i at ekstrudere. De statiske tætninger inkluderer endedækslets O-ring og porttætningen, og deres ydeevne afhænger af rilledimensionerne og kompressionen. Tabellen nedenfor kortlægger designbeslutningen til den lækagemekanisme, den kontrollerer.
| Design beslutning | Lækagemekanisme kontrolleret | Typisk specifikation | Indkøbstjek |
| Stangtætningslæbegeometri | Oliefilmkontrol, trykhold | Enkelt- eller dobbeltlæbe, fjederaktiveret | Tætningsdatablad og rilletegning |
| Støvvisker design | Støvindtrængning og stangafslidning | Polyurethanvisker med snavsudelukkende læbe | Viskermateriale og testrapport |
| Stempel anti-ekstruderingsring | Forsegl ekstrudering ved højt tryk | PTFE- eller POM-ring, tæt mellemrum | Rilletolerance og ringmateriale |
| Stang overfladefinish | Tætningsslid og lækagebane | Ra 0,2 til 0,4 mikrometer, hård krom | Overfladefinishrapport og belægningstykkelse |
| Rørboring finish | Slid på stempeltætning og lækage | Finpudset boring, Ra 0,2 til 0,4 mikrometer | Borerapport og rundhedsdata |
| Rille hjørneradius | O-ring skader under montering | Afrundet hjørne, gratfri | Visuel og dimensionel inspektion |
Stangens overfladefinish er en af de vigtigste beslutninger, og den er ofte den mindst synlige. En stang, der er for ru, vil slide tætningslæben. En stang, der er for glat, kan forhindre dannelsen af mikrofilmen, der smører læben, og tætningen kan løbe tør. Den korrekte finish er en kontrolleret ruhed, der understøtter oliefilmen og minimerer slid. Belægningen er lige så vigtig. Hårdforkromning giver slidstyrke og korrosionsbestandighed, og en keramisk belægning giver endnu højere slidstyrke til slibende miljøer. Belægningstykkelsen og bindingsstyrken bestemmer, om belægningen overlever stangbevægelsen uden afslag eller afskalning. Vores fabrik specificerer stangfinishen og belægningen for hver mobilkranhydraulikcylinderapplikation, og vores fabrik verificerer finishen og tykkelsen før montering. Målet er at gøre stangoverfladen til en kontrolleret del af tætningssystemet, ikke en vareoverflade.
Rilledimensionerne er den anden halvdel af tætningssystemet. Rillebredden, rilledybden og hjørneradius bestemmer tætningskompressionen og tætningsunderstøtningen. En rille, der er for lav, vil overkomprimere tætningen og fremskynde slid. En rille, der er for dyb, vil underkomprimere tætningen og tillade lækage. Et skarpt hjørne vil beskadige O-ringen under monteringen. Indkøbsteamet bør anmode om rilletegningen og dimensionsinspektionsrapporten, fordi det er de parametre, der bestemmer, om tætningen vil sidde korrekt i cylinderen. En leverandør, der oplyser pakningens reservedelsnummer, men ikke rilledataene, er en leverandør, der overlader det til tilfældighederne.
Valget af tætningsmateriale er den endelige beslutning i systemet. NBR er standarden for almindelig hydraulikolie, og den giver god slidstyrke ved moderate temperaturer. Polyurethan giver højere slidstyrke og bruges til stangtætninger i slibende miljøer. PTFE bruges til anti-ekstruderingsringe og til lavfriktionsapplikationer. FKM bruges til højtemperaturapplikationer. Materialet skal være kompatibelt med hydraulikolien og driftstemperaturen, og det skal være tilpasset overfladefinishen og rillegeometrien. Tabellen i næste afsnit viser de produktparametre, der binder disse beslutninger sammen.
En cylinder, der består en statisk tryktest, kan stadig lække under drift, fordi den statiske test ikke reproducerer stangbevægelsen, den termiske cykling eller sidebelastningen. Fremstillings- og testpraksis skal derfor udformes til at verificere lækageforebyggelsen under forhold, der er tættere på anvendelsen. Processen nedenfor følger den sekvens, som vores fabrik bruger til mobilkranhydraulikcylindre, fra rengøring til den endelige dokumentation.
Tabellen nedenfor viser de vigtigste produktparametre for vores mobile kran hydrauliske cylindre, og den viser, hvordan parametrene forbindes med kravet til lækageforebyggelse.
| Parameter | Typisk specifikation | Rolle til forebyggelse af lækage |
| Borings diameter | 50 til 320 mm | Bestemmer tætningsstørrelsen og ekstruderingsspalten |
| Stang diameter | 30 til 220 mm | Bestemmer stangtætningen og viskerstørrelsen |
| Nominel tryk | Op til 350 bar | Indstiller tætningstrykket og testtrykket |
| Stang overfladefinish | Ra 0,2 til 0,4 mikrometer | Styrer slid på tætninger og dannelse af oliefilm |
| Stangbelægning | Hård krom 20 til 30 mikrometer eller keramik | Beskytter stangen mod slid og korrosion |
| Rørboring finish | Finpudset, Ra 0,2 til 0,4 mikrometer | Styrer slid på stempeltætninger |
| Forseglingsmateriale | NBR, polyurethan, PTFE, FKM | Matcher olien og temperaturen |
| Statisk lækagetest | 1,5 gange nominelt tryk, 10 minutters hold | Verificerer de statiske tætninger og samlingen |
| Holder afdriftstest | Nominel belastning, 30 minutters hold, afdriftsgrænse angivet | Verificerer lastholderfunktionen |
Testpraksis er beviset på, at designet og fremstillingen er korrekt. En cylinder, der består den statiske lækagetest, men ikke har nogen holdeafdriftstest, er en cylinder, hvis lastholdende adfærd er ubekræftet. En cylinder, der består holdeprøven, men ikke har nogen cyklusprøve, er en cylinder, hvis tætningsholdbarhed ikke er verificeret. Vores fabrik klRaydafon Technology Group Co., Limitedudfører den fulde sekvens for de Mobilkran Hydrauliske Cylindre, vi leverer, og vores fabrik leverer testrapporterne med cylinderen. Målet er at gøre lækageforebyggelse til en målt egenskab, ikke et krav.
Indkøb bør vurdere lækageforebyggelse som et sæt af beviser, ikke som en enkelt specifikation. Evalueringen bør dække designet, materialerne, produktionskontrollerne, testrapporterne og eftersalgsstøtten. Tjeklisten nedenfor viser de spørgsmål, som en køber bør stille, før han afgiver en ordre, og de acceptkriterier, som en pålidelig leverandør skal opfylde.
| Evalueringsområde | Spørgsmål at stille | Bevis at anmode om | Acceptkriterium |
| Design | Hvilke lækageveje blev analyseret for denne applikation? | Designgennemgang og tætningssystembeskrivelse | Alle fem veje behandles |
| Materialer | Hvilke tætningsmaterialer og stangbelægninger er specificeret? | Materialecertifikater og belægningsdata | Matchet til olie, temperatur og miljø |
| Fremstilling | Hvordan kontrolleres rilledimensioner og overfladefinish? | Inspektionsjournaler og proceskontrolplan | Inden for tegningstolerance for hver batch |
| Afprøvning | Udføres en holdeafdriftstest ud over den statiske test? | Testprocedure og testrapport | Drift inden for den angivne grænse |
| Dokumentation | Leveres testrapporterne og materialecertifikaterne med cylinderen? | Dokumentationspakke | Komplet og kan spores til serienummeret |
| Eftersalg | Hvilket tætningssæt og hvilken support er tilgængelig til reparation i marken? | Pakningssættets reservedelsnummer og servicevejledning | Tilgængelig og dokumenteret |
Evalueringen bør også omfatte en gennemgang af leverandørens produktionskontrol. Et design, der er korrekt på papiret, kan blive kompromitteret, hvis rillen er bearbejdet med et slidt værktøj, hvis tætningen er installeret med et beskadiget værktøj, eller hvis drejningsmomentet påføres uden kalibrering. Indkøbsteamet bør spørge, hvordan leverandøren kontrollerer disse trin, og om kontrolregistreringerne er tilgængelige til gennemgang. En leverandør, der kan vise kontrolregistreringerne, er en leverandør, der styrer lækageforebyggelsen i produktionen, ikke kun i designet.
Vores fabrik hos Raydafon understøtter indkøbsteams med designgennemgangen, materialecertifikaterne, testrapporterne og tætningssættets data for de mobile kranhydraulikcylindre, vi leverer. Vores fabrik hilser også kunderevision velkommen og kan levere prøver til evaluering. Målet er at gøre evalueringen gennemsigtig og give køberne det bevis, de har brug for, for at bekræfte, at cylinderen vil holde sin forsegling i drift.
For en køber er det mest nyttige spørgsmål ofte det enkleste. Bed leverandøren om at forklare, hvad der sker med cylinderen, hvis stangtætningen slides, og viskeren svigter. En leverandør, der kan beskrive fejlforløbet og de designfunktioner, der bremser det, er en leverandør, der forstår lækageforebyggelse. En leverandør, der kun svarer med et seglmærke, er en leverandør, der ikke har forbundet designet med fejlen. Forskellen er forskellen mellem en verificeret cylinder og en håbefuld.
Spørgsmål 1: Hvorfor betragtes en lille oliefilm på en krancylinderstang som en kritisk advarsel?
Svar: En lille oliefilm indikerer, at stangtætningen passerer olie, og at viskeren muligvis tillader støv at nå tætningslæben. I en lastholdende krancylinder kan filmen udvikle sig til en målbar drift under belastning, hvilket påvirker liftens stabilitet. Filmen er en tidlig indikator for den fejlkæde, der fører til lastholdende tab, så det bør undersøges, før det bliver en større lækage.
Spørgsmål 2: Hvad er en holdedriftstest, og hvorfor er den vigtig for mobile kranhydraulikcylindre?
Svar: En holdedriftstest sætter cylinderen under tryk med en påført belastning og måler, hvor langt stangen bevæger sig over en defineret periode. Den verificerer, at stempeltætningen og stangtætningen kan holde lasten uden at drive. En statisk tryktest verificerer sprængstyrken, men gengiver ikke den belastningsholdende tilstand. Holdedriftstesten er vigtig, fordi lastholding er den primære funktion af en krancylinder.
Spørgsmål 3: Hvilket tætningsmateriale er bedst til en hydraulisk cylinder med mobil kran?
Svar: Det bedste tætningsmateriale afhænger af olien, temperaturen og miljøet. NBR er velegnet til almindelig hydraulikolie ved moderate temperaturer. Polyurethan giver højere slidstyrke til slibende forhold. PTFE bruges til anti-ekstruderingsringe og lavfriktionsapplikationer. FKM bruges til høje temperaturer. Materialet skal vælges med stangfinishen og rillegeometrien, ikke isoleret.
Spørgsmål 4: Hvordan påvirker stangens overfladefinish forebyggelse af lækage?
Svar: Stangens overfladefinish styrer oliefilmen, der smører tætningslæben, og slidhastigheden af tætningen. En finish, der er for ru, slider på læben. En finish, der er for glat, kan forhindre, at oliefilmen dannes. Den korrekte finish er en kontrolleret ruhed, typisk Ra 0,2 til 0,4 mikrometer, kombineret med en hård belægning, der modstår slid og korrosion. Finishen og belægningen er en del af tætningssystemet.
Spørgsmål 5: Hvilken dokumentation skal jeg anmode om for at verificere lækageforebyggelse før bestilling?
Svar: Anmod om forseglingssystemets designgennemgang, tætnings- og belægningsmaterialecertifikaterne, rille- og overfladeinspektionsoptegnelserne, testrapporten for statisk lækage, testrapporten om driftsafdrift og forseglingssættets data. Dokumenterne skal kunne spores til cylinderens serienummer. En leverandør, der leverer denne pakke, er en leverandør, der har gjort lækageforebyggelse til en verificerbar specifikation.
Forebyggelse af lækage er en kritisk designprioritet for mobile kranhydraulikcylindre, fordi cylinderen er en lastholder. En lille lækage kan udvikle sig til en holdeafdrift, og en holdeafdrift kan påvirke liftens stabilitet. Designprioriteten kommer til udtryk gennem tætningssystemet, stang- og boringsoverfladefinishen, belægningen, rillegeometrien og monteringskontrollerne. Verifikationen kommer til udtryk gennem den statiske lækagetest, holding-drifttesten, cyklustesten og dokumentationspakken. Vores fabrik hos Raydafon designer og tester vores mobile kran hydrauliske cylindre omkring disse krav, og vores fabrik leverer beviser for, at indkøbsteams skal bekræfte ydeevnen. Hvis du køber cylindre til en mobilkranapplikation, skal du kontakte vores team for at diskutere kravet om lastholding og lækageforebyggende dokumentation for dit projekt.
Kontakt Raydafon Technology Group Co., Limited i dagfor at diskutere dine krav til mobilkranhydraulikcylindre og for at anmode om lækageforebyggende design og testdokumentation til din applikation.
+86-574-87168065
Luotuo Industrial Area, Zhenhai District, Ningbo City, Kina